
随着工程机械电动化、大型化进程加快,电驱车型高扭矩、高频启停的作业特征,正在改变轮胎温升与磨耗的管理逻辑。贵州轮胎电擎系列(E-EnduranMax)聚焦宽体自卸车、巨型刚性自卸车、装载机三类高频作业场景,以稳定的产品性能、工况适配能力和可验证的使用数据,为电动工程机械提供专业的轮胎解决方案。
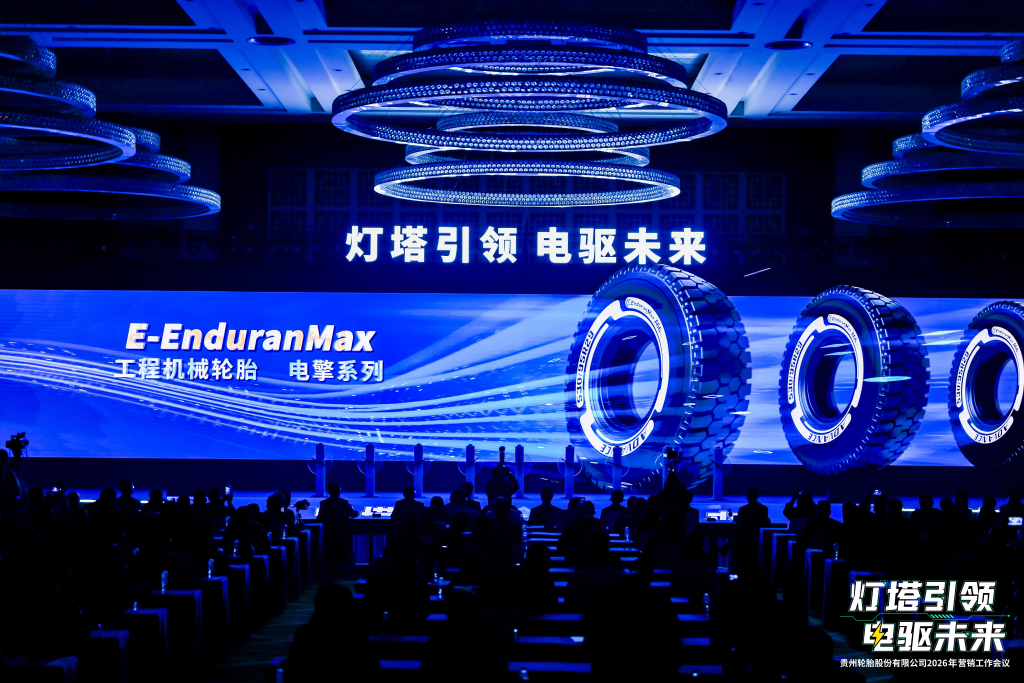
宽体自卸车:面向电驱高磨耗工况的长寿命方案
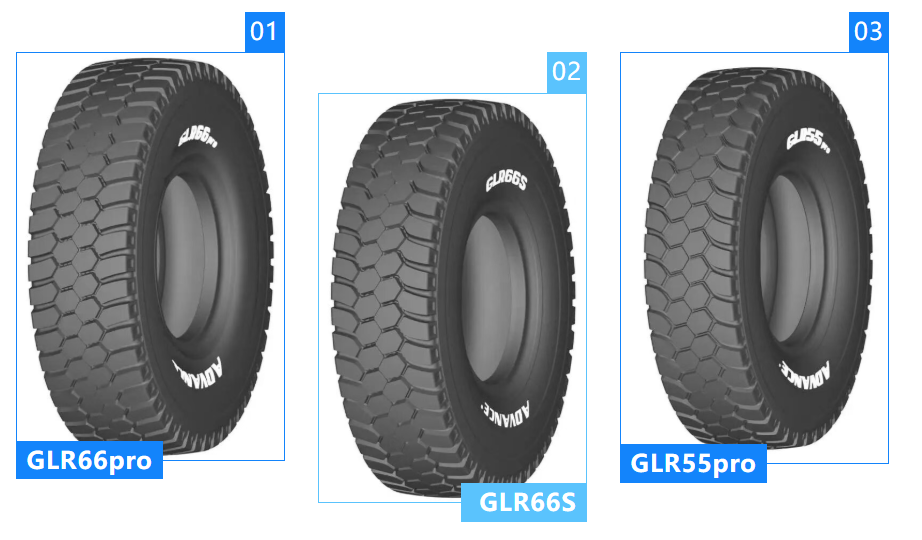
宽体自卸车保有量大、出勤率高,是电驱化主力车型。以GLR66 Pro、GLR66S、GLR55 Pro为代表的E-3级宽体自卸车轮胎产品,采用加强型胎侧、子口及带束层设计,大块花纹配合低生热、低滚阻的电驱专用配方,在提升TKPH的同时控制温升、耐高磨耗,有效延长轮胎使用寿命,适用于常规土方及智能化矿山运输场景。
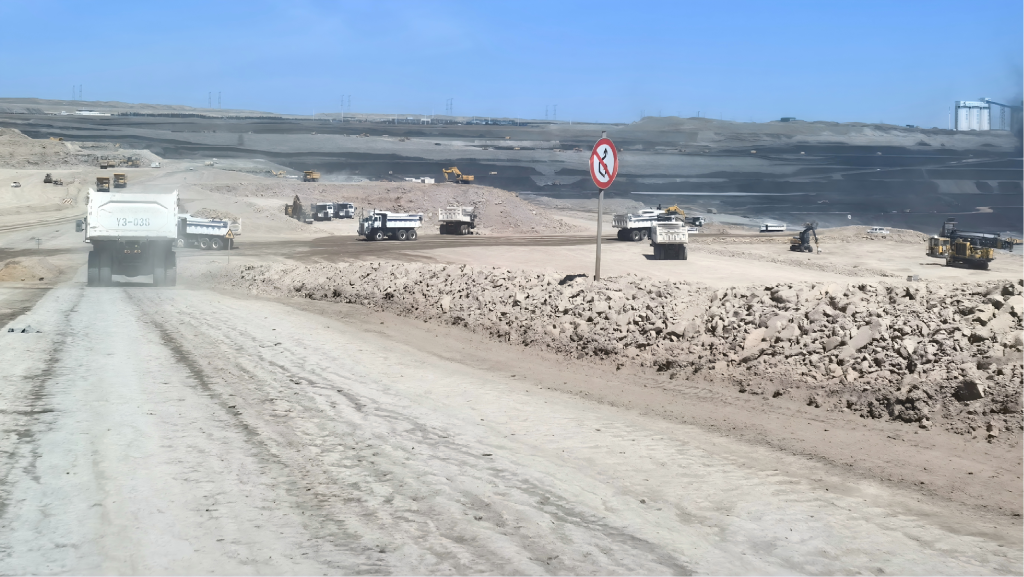
场景回访数据显示:新疆某智驾矿场风化石、煤矸石较多,使用工况较为恶劣,原车配套505/95R29 GLR66pro使用时间突破5000小时,部分超过6000小时,产品满足实际使用需求。
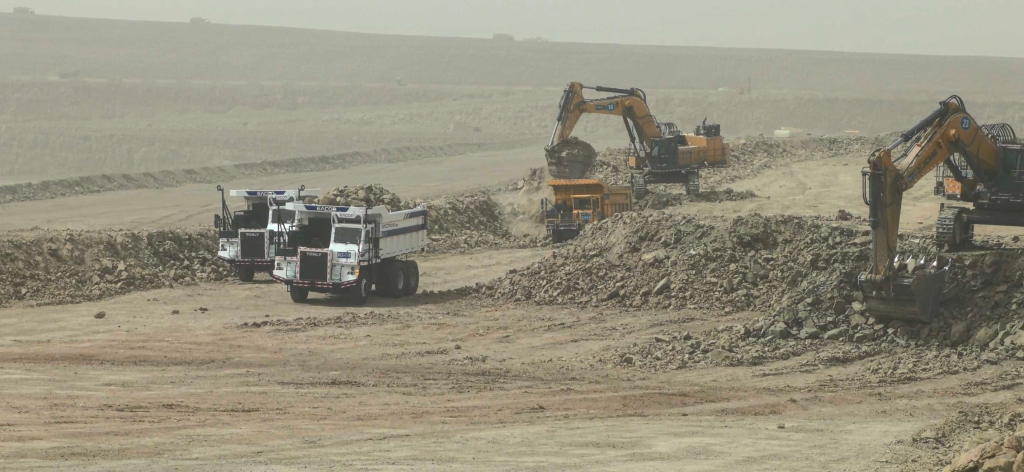
新疆多家煤矿的使用回访显示,505/95R29 GLR66S单位磨耗均突破1800km/mm,在同工况同类产品中表现出较好的耐磨性能。
巨型刚性自卸车:大规格承载与作业性能升级
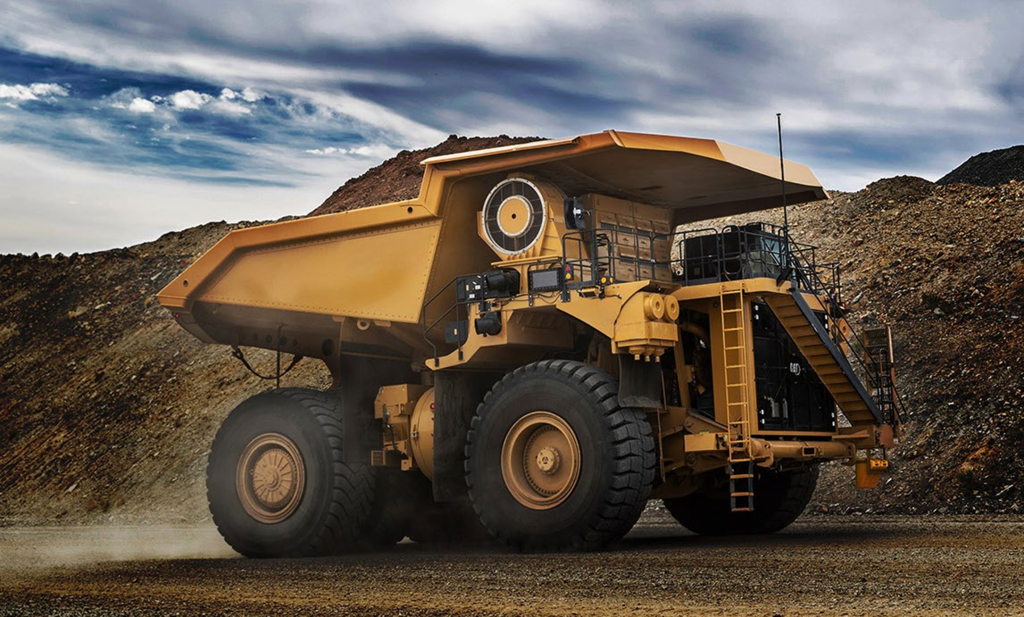
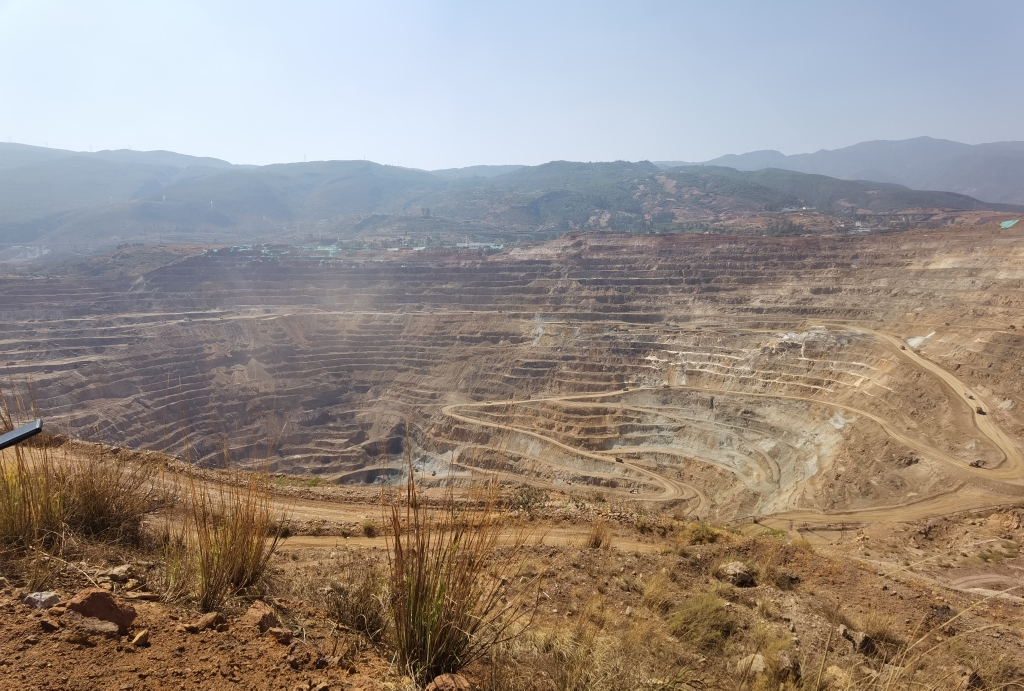
巨型刚性自卸车单车载荷大、作业强度高,对轮胎的承载能力、牵引性能和散热能力提出了更严苛的要求。贵州轮胎是国内少数具备全系列全钢巨胎自主研发与生产能力的企业之一,已开发27.00R49、30.00R51、46/90R57、53/80R63等规格的巨型全钢工程子午线轮胎。
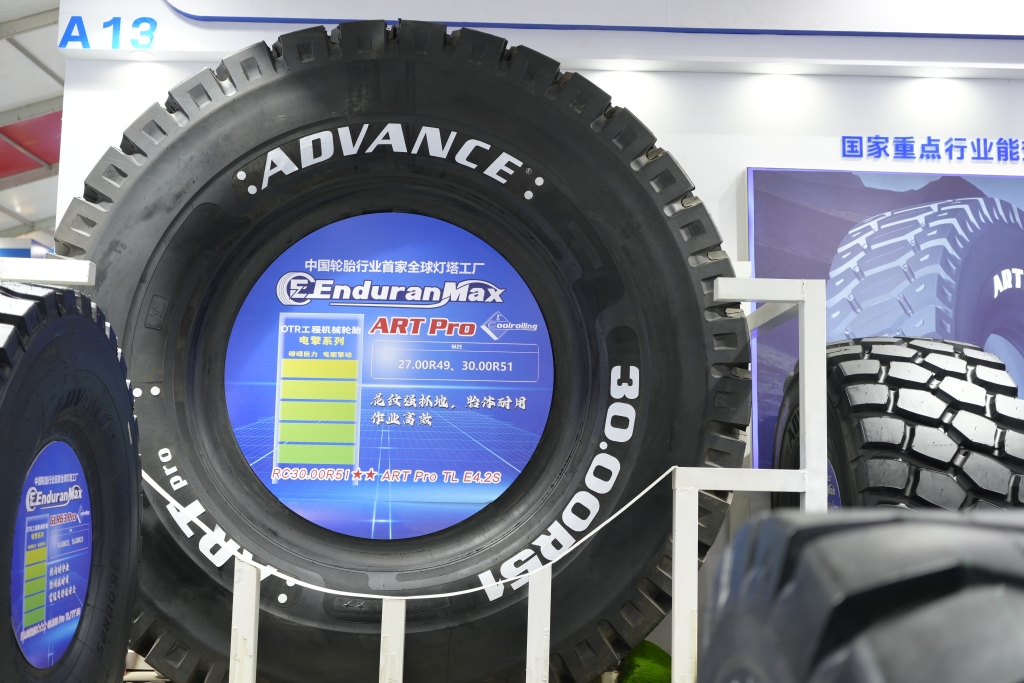
ARTpro代表规格27.00R49,采用横向三块花纹与加深花纹沟设计,加强胎体配合胎侧补强凸出防擦结构、沟底排石钉设计,提升通过性与自清洁能力;相比上一代产品,其TKPH、耐久性、牵引力和承载能力均有提升,满足高效作业需求。
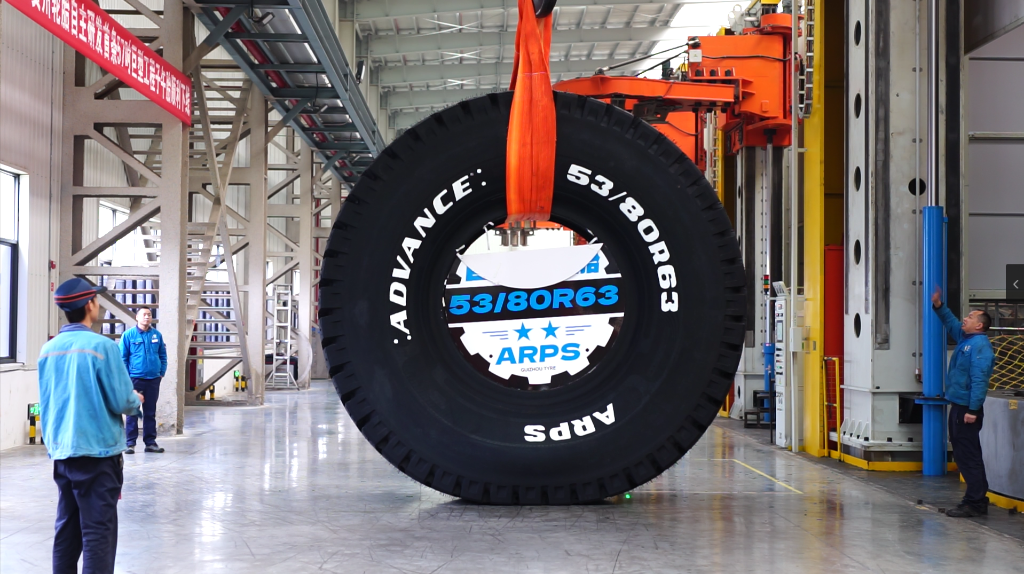
ARPS代表规格53/80R63 ,可以更直观地体现巨胎的体量:轮胎外径约3.8米、重约4.8吨,可稳定承载300吨有效载荷。ARPS采用全新花纹升级优化设计,有效提升耐久性和使用寿命。纵横沟交联设计大幅提升散热面积和气流速率,带来耐热性能的跨越式提升。
装载机:按工况分工,选对轮胎更重要
装载机作业场景差异很大:从松软地面到硬岩采掘,轮胎面对的主要矛盾并不相同。贵州轮胎电擎系列以多款产品形成分工,“让对的轮胎出现在对的工况”。
GLR06,采用宽大的胎面接地设计与更低的充气压力设计,有效减少切割和冲击损伤,高牵引力搭配高灵活性,适用于松软等路况;GLR08,采用块状花纹设计,提供优异的牵引性能、抓着力以及极佳稳定的操控性能,适用于混合、恶劣的等多种路况;GLR27和GLR28兼顾耐切割、强抓地与长寿命,面向更复杂的重载工况。
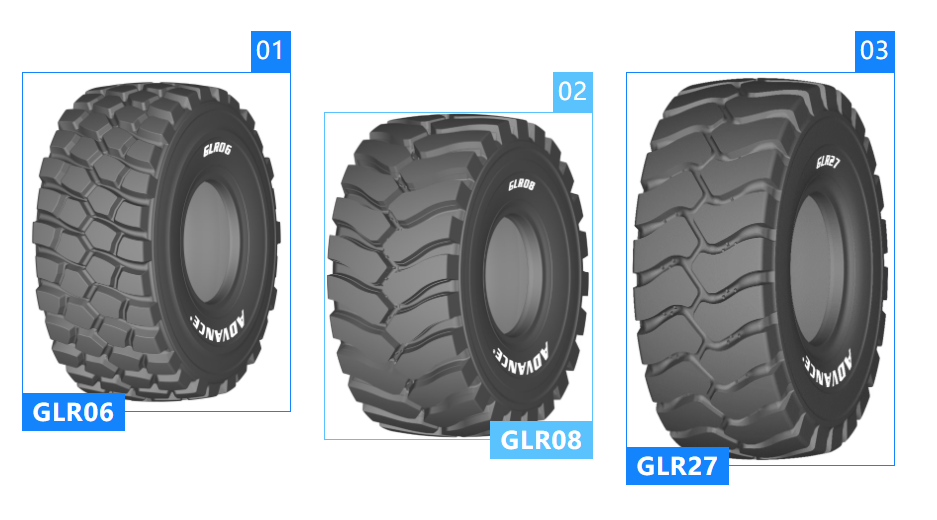
不追求单一参数领先,而是帮助用户在对应工况下选对胎,减少因选型不当带来的隐性成本。
规范养护:好产品也要靠好习惯兑现
轮胎的采购成本,最终要摊到每一个作业小时;而养护水平直接决定这条摊薄曲线。贵州轮胎提醒用户重点关注两点:
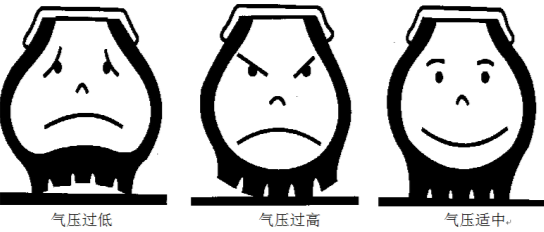
按标准充气压:气压是轮胎的“生命线”,须按冷胎气压标准充气,并定期检查、及时补气;
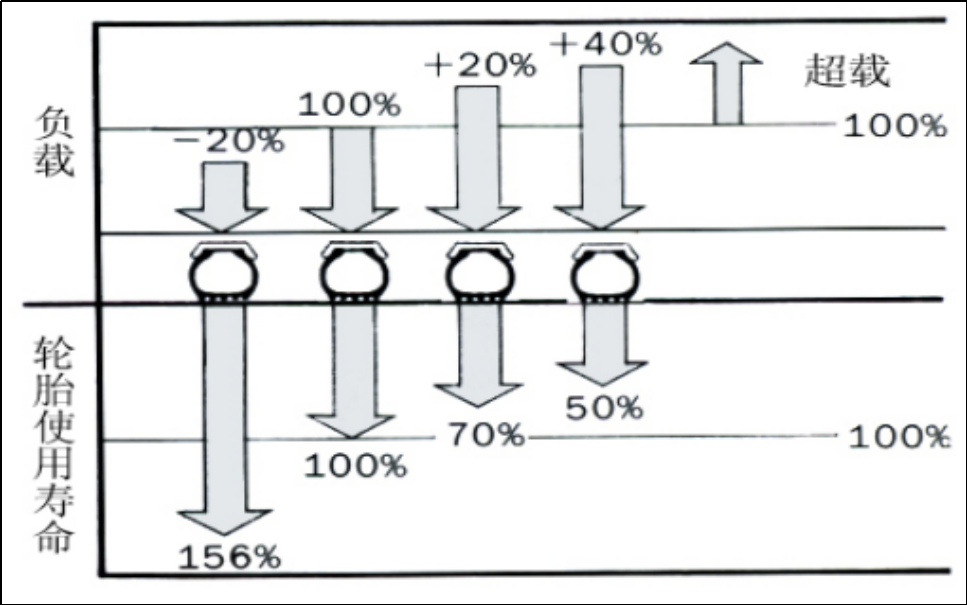
不超载运行:负荷应保持在额定范围内。行业经验表明,长期超载会显著缩短轮胎使用寿命;参考工况下,超载20%或使轮胎寿命缩短约30%,具体影响以产品使用手册为准。
产品硬实力:灯塔智造与酷诺智行
围绕工程轮胎在重载、连续作业中的核心关切,贵州轮胎以灯塔工厂智能制造和酷诺智行低生热技术体系构成电擎系列的技术底座。
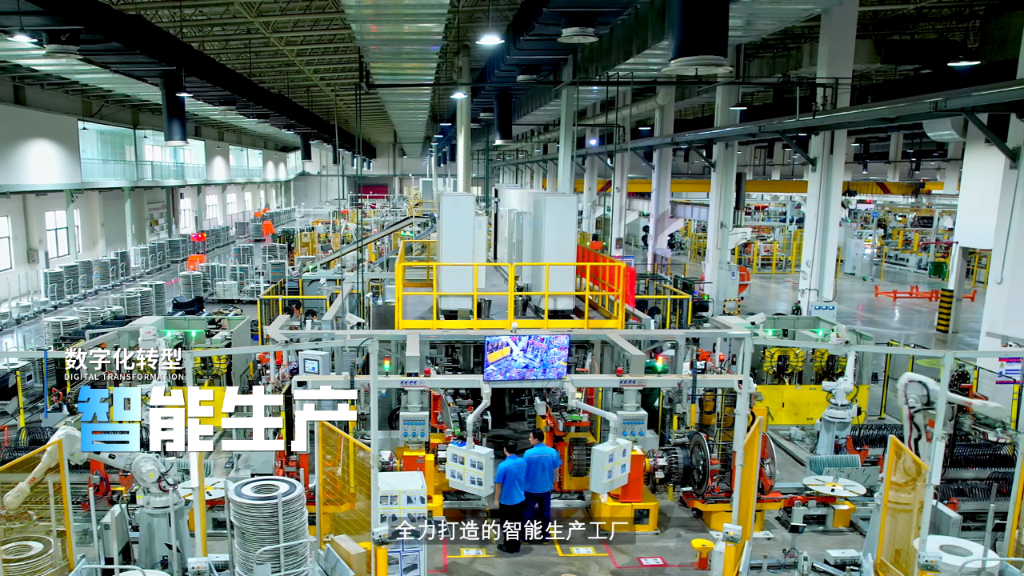
灯塔工厂,回应“批次一致性”。 2025年1月,贵州轮胎入选世界经济论坛“灯塔工厂”,成为中国轮胎行业首家获此殊荣的企业。AI仿真设计、工业大模型贯穿研发与品控,带来的不是某一款产品的偶然领先,而是全系列品质一致性、故障率可控性与交付稳定性的系统性抬升。对拥有数十台甚至上百台设备的矿山车队而言,轮胎表现的波动往往比平均性能更影响综合运营成本——一致性本身就是安全,也是成本。
酷诺智行,回应“温升与寿命”的矛盾。 “酷诺(Coolrolling)”低生热降温技术,通过新一代混炼技术、自主知识产权新材料与仿生结构技术协同,降低轮胎在连续重载作业中的运行温升,延缓橡胶老化、减少热损伤。据测试,酷诺技术可使轮胎运行温升降低约15%(实际效果因工况而异),有助于延长使用寿命、提升TKPH表现。
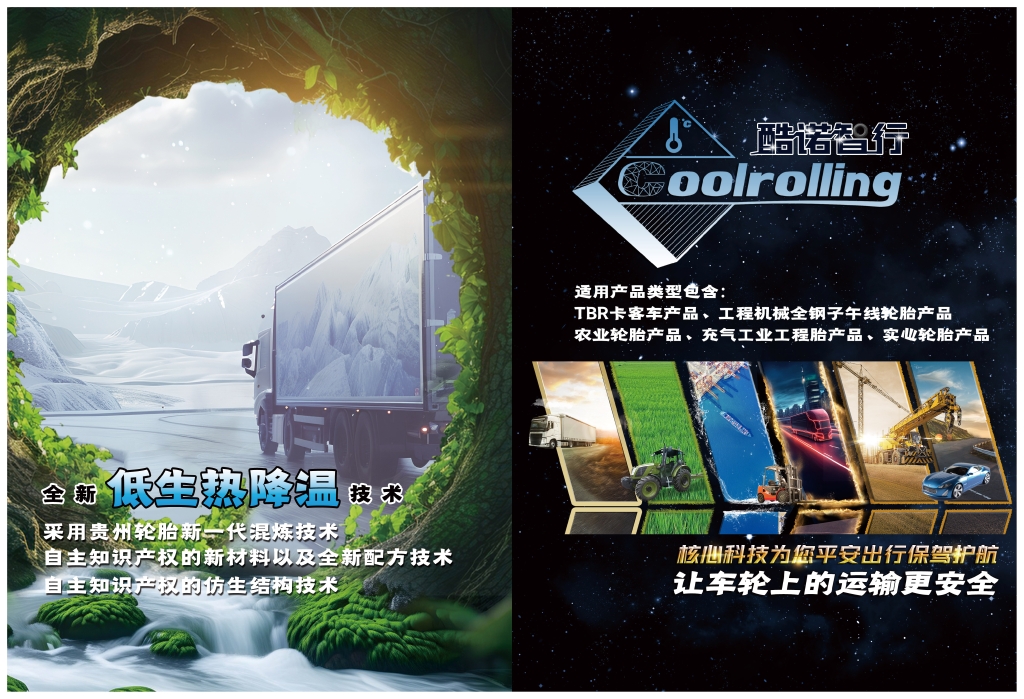
与之配套的“智行(Smart Travel)”物联网系统,对气压、温度、磨耗、载荷等运行状态进行实时监测与预警,提供全生命周期服务,交付给用户的不只是轮胎,更是可预期的出勤率。
创新为本,质量为基
从新疆智驾矿场GLR66 Pro超5000小时使用回访,到ART Pro、ARS Pro在巨型刚性自卸车上的性能升级,再到GLR06、GLR08、GLR27在装载机不同工况下的精准匹配。这些实战场景的背后,是贵州轮胎依托国家企业技术中心与中国轮胎行业首家“灯塔工厂”的智造底座,深入开展非公路宽体自卸车轮胎专项技术攻关,攻克高负荷、高气压、高速度工况下的承载与寿命难题,以硬核科技让产品更懂复杂工况。
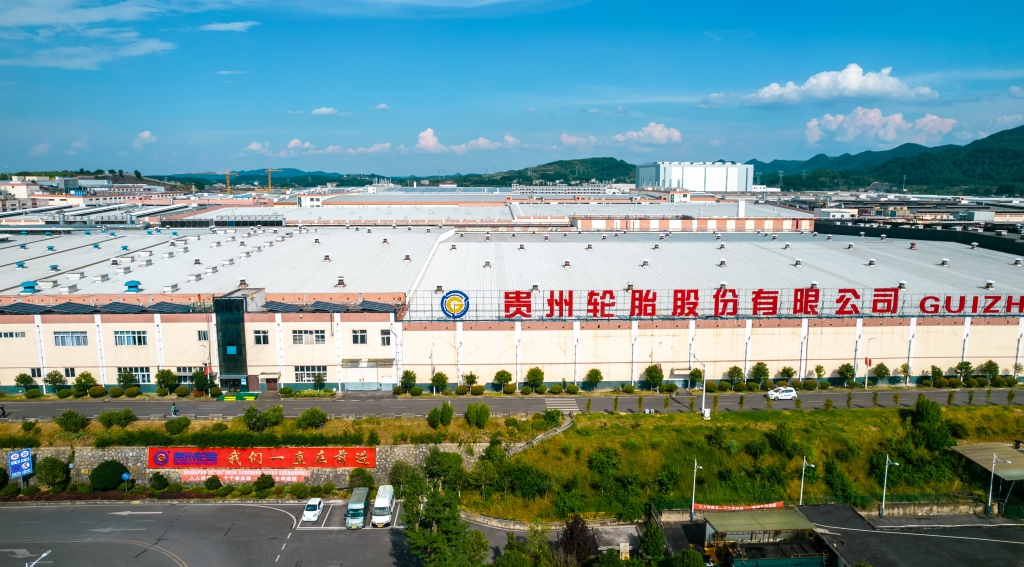
造好一条轮胎,创新是根本,质量是底线。 面对矿山开采与基建工程加速向大型化、电动化、绿色化演进,贵州轮胎持续为用户提供场景化的产品和全流程服务,覆盖选型、使用、养护各环节,助力客户降本增效,让车轮上的作业更高效、更安全。


